Du prototype manqué à l'alésage parfait : l'histoire d'une rigidité retrouvée
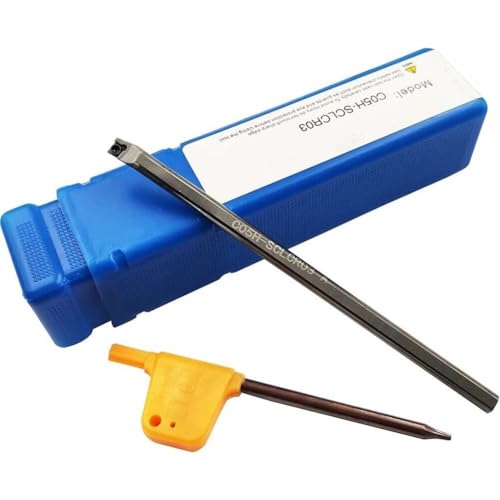
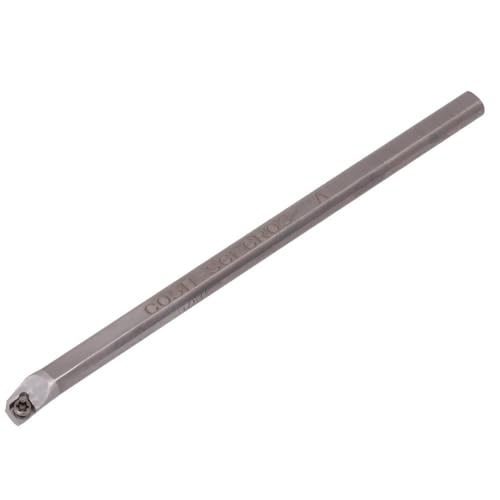
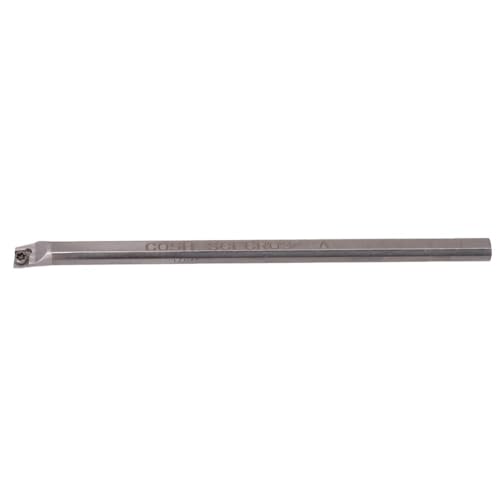
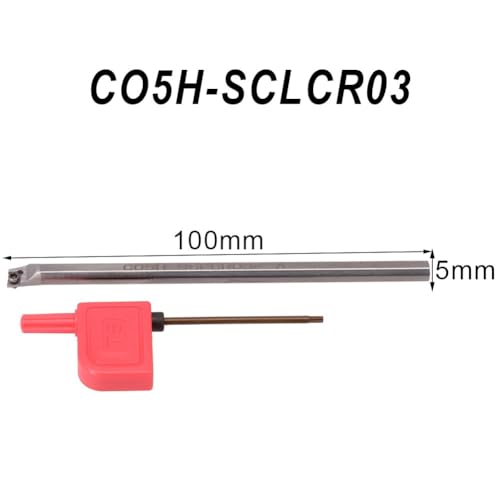
Dans l'atelier de mécanique fine, chaque millième de millimètre compte. Souvent, la réalisation d'un alésage profond de petit diamètre vire au casse-tête lorsque l'outil se met à vibrer, gâchant des heures de travail sur une pièce complexe. C'est pour rompre avec cette frustration qu'a été développée la barre en carbure C05H-SCLCR03.
Le choix de la matière plutôt que du compromis
En remplaçant l'acier par du carbure massif pour cette tige fine de 5 mm, les ingénieurs ont transformé le comportement vibratoire de l'outil. Lors des phases de pénétration dans le métal, la barre encaisse la charge sans dévier de son axe, permettant à la plaquette CCMT03 de sculpter la matière de manière fluide.
Un quotidien transformé devant le tour
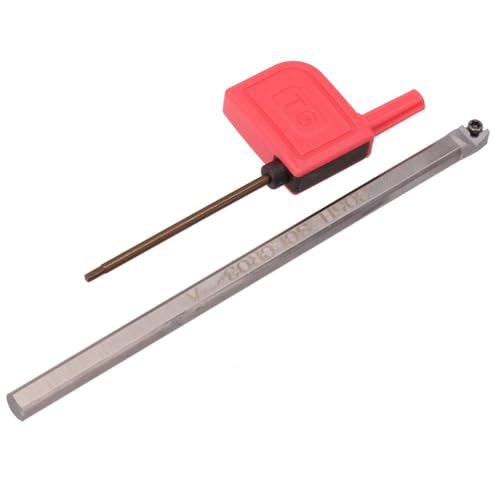
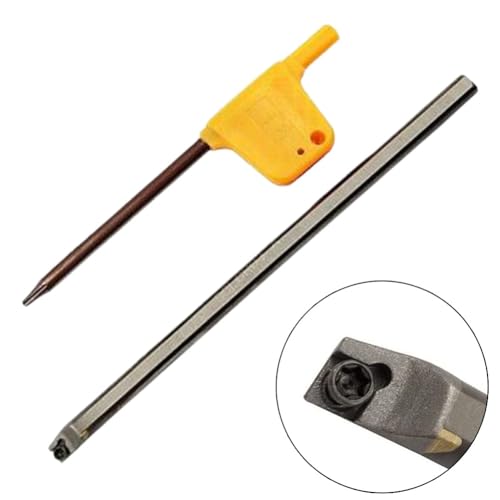
L'opérateur n'a plus à redouter le sifflement caractéristique du broutement. Le réglage devient prévisible, le copeau se fragmente correctement, et le passage de la clé T8 pour retourner l'insert devient un geste rapide, simple et précis.
Spécifications de la configuration d'usinage
| Composant de l'ensemble | Spécification de l'outil |
|---|---|
| Structure principale | Barre rigide C05H-SCLCR03 |
| Diamètre de corps de l'outil | 5 mm cylindrique |
| Empreinte de la tête de vis | Compatible clé Torx T8 (fournie) |
| Géométrie d'usinage | Alésage intérieur et dressage de face |
Redécouvrez le plaisir d'un usinage silencieux et net, où la qualité de finition finale témoigne directement du soin apporté au choix de vos outils de coupe de précision.